中石化打造十大炼化智能工厂 六大智能化应用赋能节能管理服务升级
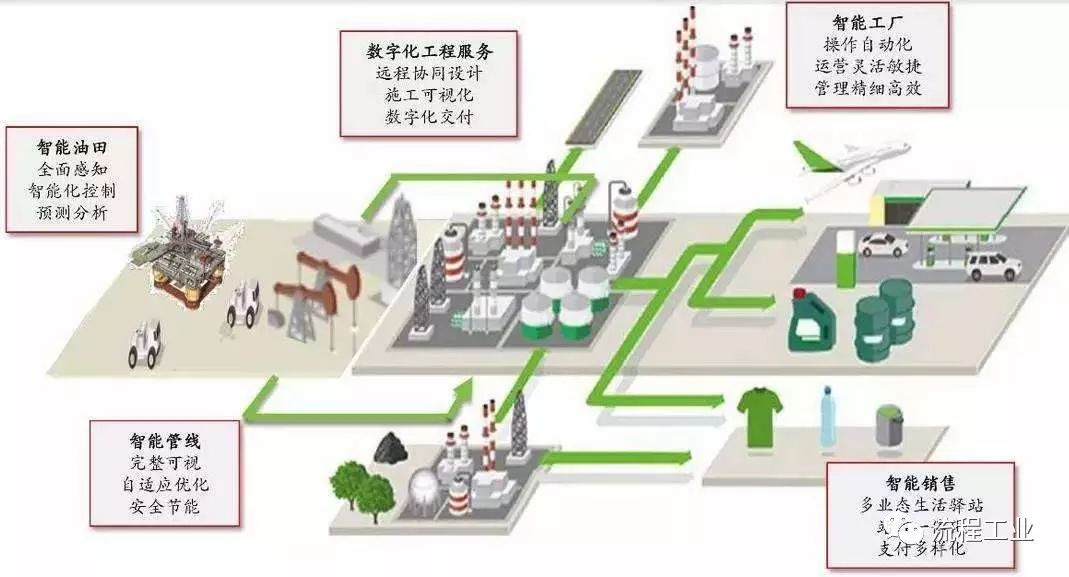
随着工业4.0时代的深入发展,中国石化作为国内能源化工行业的领军企业,积极响应国家智能制造发展战略,率先打造了十家炼化智能工厂,探索出一条以智能化驱动能效提升与节能管理服务创新的新路径。这十家智能工厂的建成,不仅标志着我国炼化行业向数字化、网络化、智能化迈出了坚实步伐,更通过六大核心智能化应用场景的深度落地,全面提升了节能管理服务水平,为行业绿色低碳转型树立了标杆。
一、生产优化智能化:从经验驱动到数据驱动
在智能工厂中,生产优化不再依赖人工经验和离线模拟。通过部署先进过程控制系统(APC)与实时优化(RTO)平台,结合大数据分析和AI算法,工厂能够对原油选择、加工方案、装置操作参数进行在线动态优化。系统自动寻找能耗最低、收率最高的运行点,实现从“稳生产”到“优生产”的跨越。例如,某炼厂通过智能优化,年节约标煤数万吨,节能效果显著。
二、设备管理智能化:预测性维护降低非计划停机
设备是炼化生产的“心脏”,也是能耗大户。智能工厂依托物联网传感器和边缘计算,对机泵、压缩机、加热炉等关键设备进行全天候状态监测与故障诊断。基于机器学习的预测性维护模型,能够提前预警设备异常,避免突发故障导致的高能耗工况。通过能效在线评估,及时调整设备运行参数,使设备始终处于高效区运行,有效降低了维护成本和能源浪费。
三、能源管理智能化:构建全厂能源管控中心
能源管理智能化是十大智能工厂的核心特征。通过建立能源管控中心(EMS),集成水、电、汽、风、氮等全介质能源数据,实现能源产、输、配、用全流程的实时监控与平衡优化。系统能够自动生成能源平衡表,精准定位能效短板,并给出优化建议。例如,通过蒸汽动力系统优化,智能工厂可动态调整锅炉负荷与汽轮机运行方式,显著提高热电联产效率,降低外购电和燃料消耗。节能管理服务由此从被动统计转向主动调控。
四、安全环保智能化:源头减少能耗与排放
安全与环保是炼化企业的生命线,也与节能息息相关。智能工厂利用智能视频分析、气体泄漏检测、火炬监测等系统,实现安全环保事件的早期预警和快速响应。通过优化火炬回收、废气处理等环节的运行,减少物料损失和能源放散。智能环保平台可实时计算碳排放强度,为企业参与碳交易和制定减碳策略提供数据支撑,推动节能管理服务向绿色低碳延伸。
五、供应链物流智能化:全链条协同节能
从原油进厂到产品出厂,智能工厂打通了供应链各环节的信息孤岛。通过智能仓储、智能调度和物流优化算法,实现原油、中间物料和产品的精准调配与高效运输。减少物料等待和倒换过程中的能源消耗,降低库存成本和物流碳排放。例如,利用智能排产系统,可优化装置开停工周期,减少不必要的能源浪费。
六、经营管理智能化:数据驱动的决策与考核
在经营管理层面,智能工厂构建了覆盖生产、设备、能源、财务等业务的一体化数据平台。通过大数据分析,为节能降耗提供量化决策依据。将能效指标纳入绩效考核体系,实现节能目标的精细化分解和动态跟踪。员工可通过移动终端实时查看班组能耗情况,形成全员参与节能的良好氛围。这种智能化管理模式,使节能管理服务从单一的能源部门职责转变为全厂协同行动。
****
中石化打造的十大炼化智能工厂,以六大智能化应用为支撑,不仅大幅提升了生产效率和安全水平,更在节能管理服务领域取得了突破性进展。通过数据驱动、预测优化、全链协同等手段,智能工厂实现了能源消耗的精准管控和持续降低,为行业提供了可复制、可推广的智能制造与绿色低碳融合发展范式。随着5G、人工智能、数字孪生等技术的深化应用,炼化智能工厂的节能潜力将进一步释放,为我国实现“双碳”目标和高质量发展贡献更大力量。
如若转载,请注明出处:http://www.91xishuashua.com/product/44.html
更新时间:2026-10-13 16:43:20